

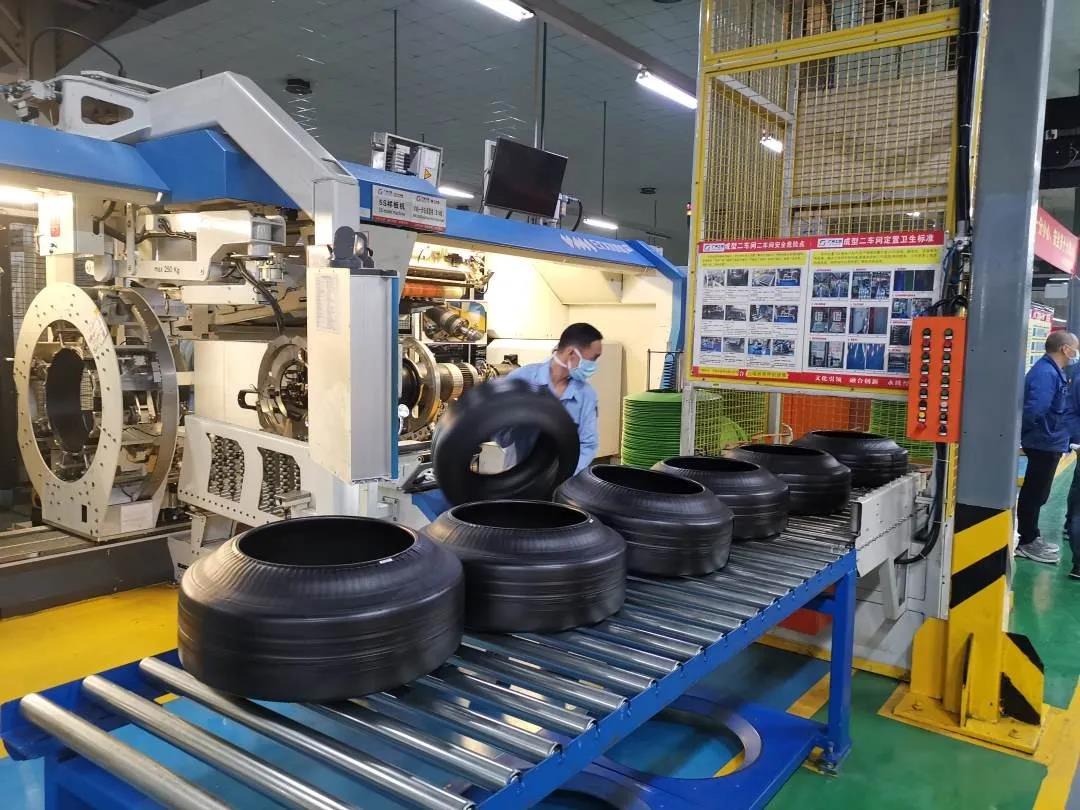
سیستمهای نوار نقاله تولید تایر
لاستیک سبز و لاستیک تکمیلشده را نمیتوان به یک شکل مدیریت کرد
کارخانههای تایرسازی زمانی که تایرهای سبز بیش از حد منتظر میمانند یا قبل از پخت تغییر شکل میدهند، تایرهای نهایی بین دستگاههای بازرسی در صف میمانند، یا تغییر اندازه نیاز به تنظیم مکرر در نوار نقالهها، راهنماها و خطوط مرتبسازی دارد، تولید خود را از دست میدهند.
جریان مواد معمولاً از موارد زیر عبور میکند:
ساخت تایر → شناسایی و انبارداری تایرهای سبز → عملآوری → خنکسازی → بازرسی → درجهبندی و دستهبندی → انبار
شرکت کانتیننتال مراحل ساخت، ولکانیزاسیون و کنترل کیفیت نهایی را به عنوان مراحل تولید جداگانهای شناسایی میکند. لاستیکهای نهایی ممکن است قبل از ارسال به انبار، از بازرسی بصری، اشعه ایکس و بررسی یکنواختی عبور کنند. هر مرحله به عملکرد نوار نقاله متفاوتی نیاز دارد.
کنترل جریان قبل و بعد از عمل آوری
یک تایر سبز هنوز به استحکام و شکل نهایی ایجاد شده در طول فرآیند ولکانیزاسیون نرسیده است. بنابراین باید با تماس کنترلشده، پشتیبانی پایدار و انتقالهایی که باعث تغییر شکل آج، لبه یا دیواره جانبی نمیشوند، جابجا شود.
پس از خشک شدن، میتوان تایر را با استحکام بیشتری جابجا کرد، اما خط تولید همچنان باید موارد زیر را حفظ کند:
- اندازه و مشخصات تایر؛
- جهت گیری صحیح در تجهیزات آزمایش؛
- جداسازی لاستیکهای پذیرفته شده، رد شده و لاستیکهای بازسازی شده؛
- انباشت کنترلشده قبل از بازرسی؛
- مسیریابی به مسیر مرتبسازی یا ذخیرهسازی صحیح.
برد تایر و چرخه ماشین میتواند به طور قابل توجهی متفاوت باشد. یکی از پلتفرمهای فعلی ساخت تایر سواری، ... را پوشش میدهد.لاستیکهای ۱۳ تا ۲۴ اینچی، قطر تایرهای سبز تا۹۰۰ میلیمترو زمانهای چرخه منتشر شده از۳۷ ثانیهبرای یک ساختار 205/55R16 و۴۲ ثانیهبرای یک ساختار 215/65R16. زمان تغییر اندازه اعلام شده آن تا ... متغیر است.۸ یا ۱۸ دقیقهبسته به تغییر مورد نیاز. اینها ارقام مخصوص دستگاه هستند، اما نشان میدهند که چرا ظرفیت نوار نقاله و محدوده تنظیم باید بر اساس ماتریس واقعی تایر باشد، نه یک اندازه اسمی.
در یک چرخه ساخت ۳۷ ثانیهای، خروجی تقریباً برابر است با۹۷ لاستیک سبز در ساعتبنابراین، یک وقفه ۱۰ دقیقهای در فرآیند عملآوری میتواند حدود ... ایجاد کند.۱۶ لاستیکنیاز به انبارداری یا تغییر مسیر کنترلشده دارد. روش انبارداری باید هویت تایر را حفظ کند و از آسیب رساندن به محصولات عملآوری نشده جلوگیری کند.
راهکارهای نوار نقاله در سراسر کارخانه لاستیک سازی
CSTRANS میتواند پیکربندی کند:
- نوار نقاله برای انتقال تایرهای سبز و پشتیبانی کنترلشده؛
- بلند کردن، چرخاندن و انتقال بخشها بین ساختمان، انبار و عملآوری؛
- نوار نقالههای غلتکی برای لاستیکهای عملآوریشده و حاملهای صلب؛
- مناطق تجمع قبل از خنک شدن و بازرسی؛
- رابطهای ردیابی بارکد یا RFID؛
- مسیریابی برای آزمایش بصری، اشعه ایکس و یکنواختی؛
- مرتبسازی خطوط برای لاستیکهای پذیرفتهشده، دوبارهکاریشده و ردشده؛
- نقالههای مارپیچی یا بالابرنده که در آنها فضای کف محدود است.
بازرسی یکنواختی ممکن است میزان بیرونزدگی، برآمدگی و فرورفتگی را اندازهگیری کند، بنابراین نوار نقاله باید هر تایر را به طور مداوم و بدون از دست دادن هویت یا جهتگیری به ایستگاه آزمایش تحویل دهد.
سیستم CSTRANS بر اساس قطر، عرض، وزن، وضعیت تایر در حالت خام یا عملآوریشده، چرخههای ماشین، ماتریس تغییر کاربری، نقاط تماس مجاز و مقدار ذخیرهسازی مورد نیاز، اندازه میگیرد. نتیجه، جریان کنترلشده تایر است - نه صرفاً یک خط تسمه یا غلتک بین ماشینها.


